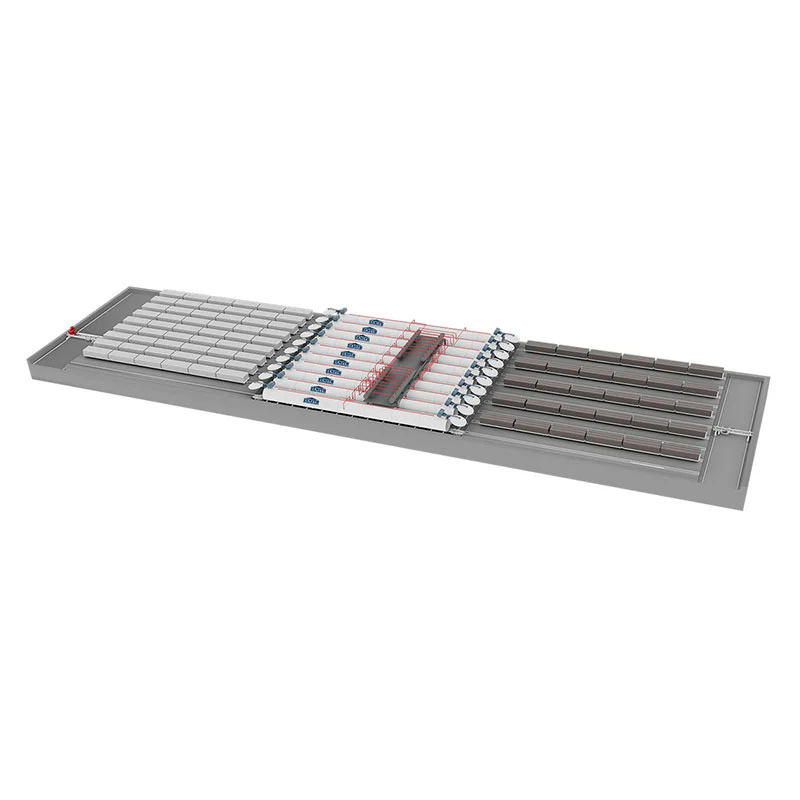
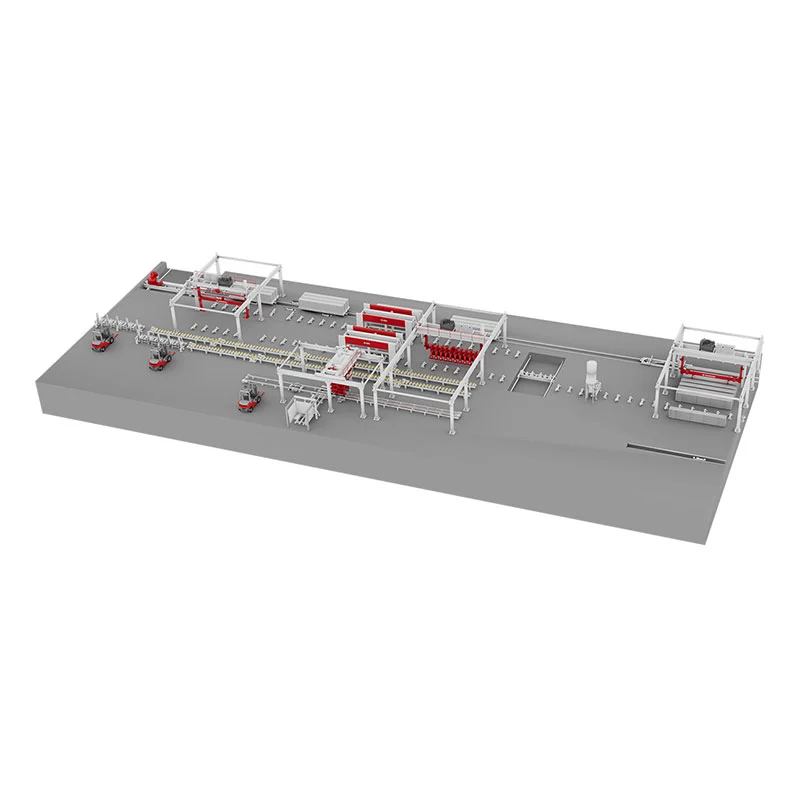
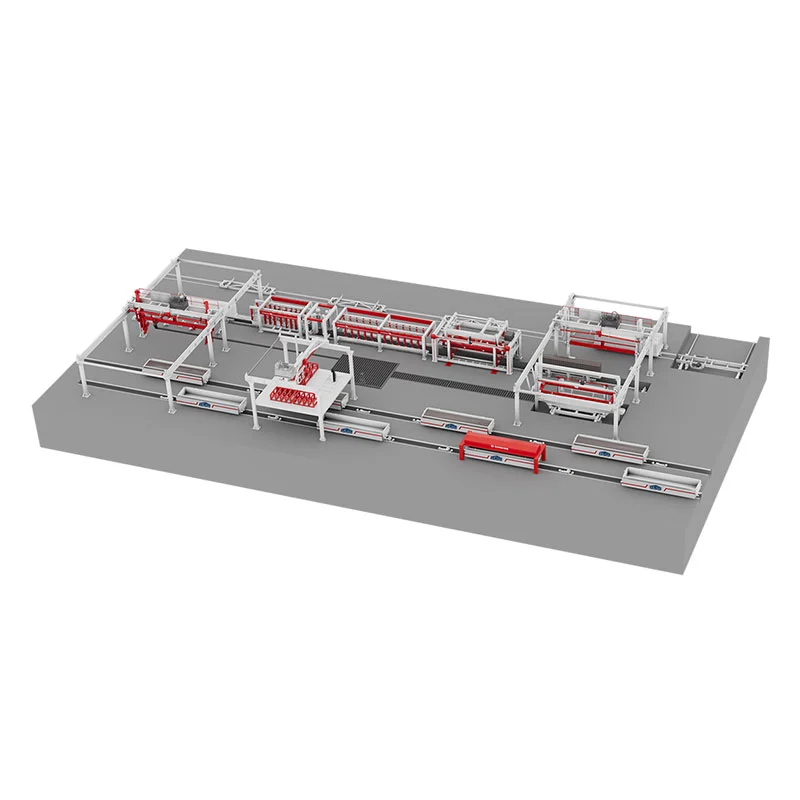
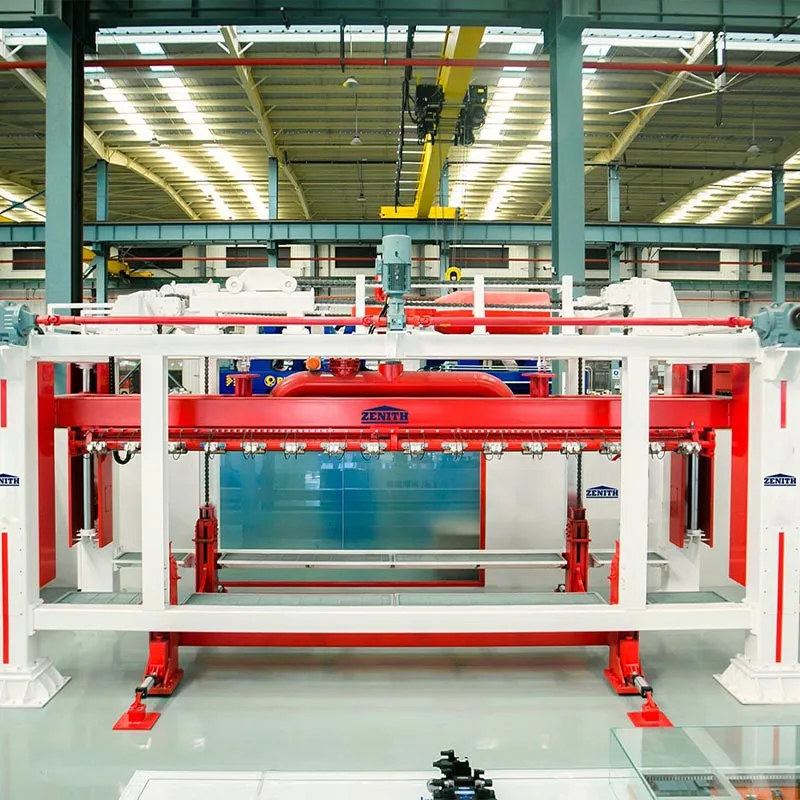
V konkurenčnom svete výroby autoklávovaného pórobetónu (AAC) určuje úspech presnosť, rýchlosť a konzistencia. Systémy PLC sa ukázali ako základný kameň modernej automatizácie, ktoré transformujú spôsob výroby listov AAC. Integráciou programovateľných logických ovládačov doAAC listZariadenie výrobnej linky, výrobcovia eliminujú manuálne chyby, znižujú prestoje a dosahujú optimalizáciu procesov v reálnom čase. Naša továreň bola svedkom 40% nárastu výkonu a výrazného poklesu odpadu po prijatí riešení poháňaných PLC od Zenith. Tieto systémy koordinujú dávkovanie, miešanie, rezanie a vytvrdzovanie s bezkonkurenčnou spoľahlivosťou a zabezpečujú, že každý list spĺňa presné špecifikácie.
Bez PLC trpí výroba plechov AAC nekonzistentnou hustotou, nerovnomerným rezaním a energetickou neefektívnosťou. Pokročilá integrácia PLC spoločnosti Zenith synchronizuje každú fázu od prípravy kalu až po riadenie autoklávu. Výsledok? Vyšší výnos, nižšie prevádzkové náklady a bezproblémová škálovateľnosť. Či už vyrábate tenké plechy alebo hrubé panely, dobre navrhnutý PLC systém poskytuje dátovú chrbticu pre prediktívnu údržbu a zabezpečenie kvality. Tento článok vysvetľuje, ako PLC zefektívňujú výrobu plechov AAC, predstavuje technické parametre našich zariadení a odpovedá na najčastejšie otázky o automatizácii. Čítajte ďalej a zistite, prečo naša továreň vedie v odvetví inteligentných riešení AAC.
Dávkovanie surovín je základom kvality AAC. Aj malé odchýlky v pomeroch vápna, cementu, piesku alebo sadry vedú k štrukturálnej slabosti alebo povrchovým defektom. Tradičné manuálne dávkovanie sa spolieha na bdelosť operátora, ktorý je náchylný na únavu a chyby. Naša továreň implementovala dávkovací systém Zenith riadený PLC na automatizáciu váženia a dávkovania. PLC číta recepty z centralizovanej databázy a upravuje každý komponent v reálnom čase na základe obsahu vlhkosti a teploty. To eliminuje dohady a zaisťuje, že každá šarža spĺňa prísne tolerancie.
Medzi hlavné výhody dávkovania riadeného PLC patria:
Naša AAC Sheet Production Line Equipment využíva snímače s vysokým rozlíšením, ktoré komunikujú priamo s PLC cez priemyselný Ethernet. Systém dokáže uložiť až 500 receptov a prepínanie medzi receptami trvá menej ako dve minúty. Okrem toho PLC signalizuje každú odchýlku presahujúcu 0,5 % a pozastaví výrobu, kým operátor neskontroluje alarm. Táto proaktívna kontrola kvality znižuje plytvanie surovinami o 18 % ročne, ako je overené v našich výrobných auditoch. Pre výrobcov, ktorí chcú škálovať, dávkovanie PLC zaisťuje, že každý list AAC si zachováva jednotnú hustotu a pevnosť v tlaku. Bez automatizácie prechádzajú nezrovnalosti v dávkovaní do neskorších štádií, čo spôsobuje rezné trhliny alebo nerovnomerné autoklávovanie. Preto investícia do dávkovania vylepšeného PLC nie je voliteľná, ale nevyhnutná pre výrobu prémiových AAC plechov.
Okrem toho sa PLC integruje so systémami plánovania podnikových zdrojov (ERP), čo umožňuje našim klientom monitorovať spotrebu materiálu na diaľku. Panely v reálnom čase zobrazujú stav šarže, grafy trendov a prediktívne upozornenia na doplnenie sila. Táto úroveň prehľadu umožňuje manažérom závodu optimalizovať zásoby a znižovať prestoje. Stručne povedané, systémy PLC transformujú dávkovanie z potenciálneho úzkeho miesta na efektívny proces odolný voči chybám. Odborné znalosti spoločnosti Zenith v oblasti kalibrácie snímačov zaťaženia a ladenia PID slučiek zaisťujú, že naši zákazníci dosahujú 99,8 % presnosť dávkovania každý deň.
Po dávkovaní určujú fázy miešania a odlievania homogenitu suspenzie a štruktúru pórov. Nekonzistentné miešanie vedie k veľkým dutinám, sedimentácii alebo nízkej pevnosti v surovom stave. Systémy PLC riadia rýchlosť, trvanie a postupnosť mixéra a zároveň riadia teplotu liatia a pomer vody a pevnej látky. Naša továreň využíva PLC spoločnosti Zenith na riadenie planetárnych mixérov s pohonmi s premenlivou frekvenciou (VFD). PLC urýchľuje miešanie počas pridávania prášku, potom zníži rýchlosť, aby sa zabránilo zachyteniu vzduchu. Teplotné senzory dodávajú údaje do PLC, ktoré upravuje vstrekovanie pary tak, aby sa udržala teplota 40-45 °C pre optimálnu reakciu hliníkového prášku.
Kľúčové optimalizácie, ktoré PLC umožňujú, zahŕňajú:
Naša AAC Sheet Production Line Equipment je vybavená dotykovou obrazovkou HMI, ktorá zobrazuje krivky miešania a protokoly odlievania. Operátori si môžu vybrať preddefinované programy pre rôzne hustoty plechu (300-800 kg/m³). PLC tiež implementuje bezpečnostné blokovanie: mixér sa nemôže vyprázdniť, ak forma nie je správne umiestnená, čím sa zabráni rozliatiu. Jedným z najcennejších aspektov je adaptívny algoritmus, ktorý kompenzuje zmeny teploty prísad. Napríklad, ak je cement teplejší ako zvyčajne, PLC skráti čas miešania, aby sa zabránilo predčasnému stuhnutiu. Toto dynamické riadenie zaisťuje, že kaša stúpa rovnomerne, čím vznikajú AAC listy s jemnými, rovnomerne rozloženými pórmi. Naši zákazníci hlásia 25 % zníženie počtu odmietnutých hárkov po prechode na miešanie riadené PLC. Okrem toho systém zaznamenáva každý cyklus odlievania, čo umožňuje analýzu základných príčin akýchkoľvek anomálií. Znížením ľudského zásahu PLC eliminuje odchýlky spôsobené zmenami zmien alebo úrovňou zručností operátora. V prípade veľkoobjemových výrobných liniek sa táto konzistentnosť priamo premieta do nižších výrobných nákladov a vyššej spokojnosti zákazníkov. Uvedený tím spoločnosti Zenith zaisťuje, že každý program PLC je vyladený pre vaše špecifické suroviny a klimatické podmienky, čím sa maximalizuje účinnosť od prvého dňa.
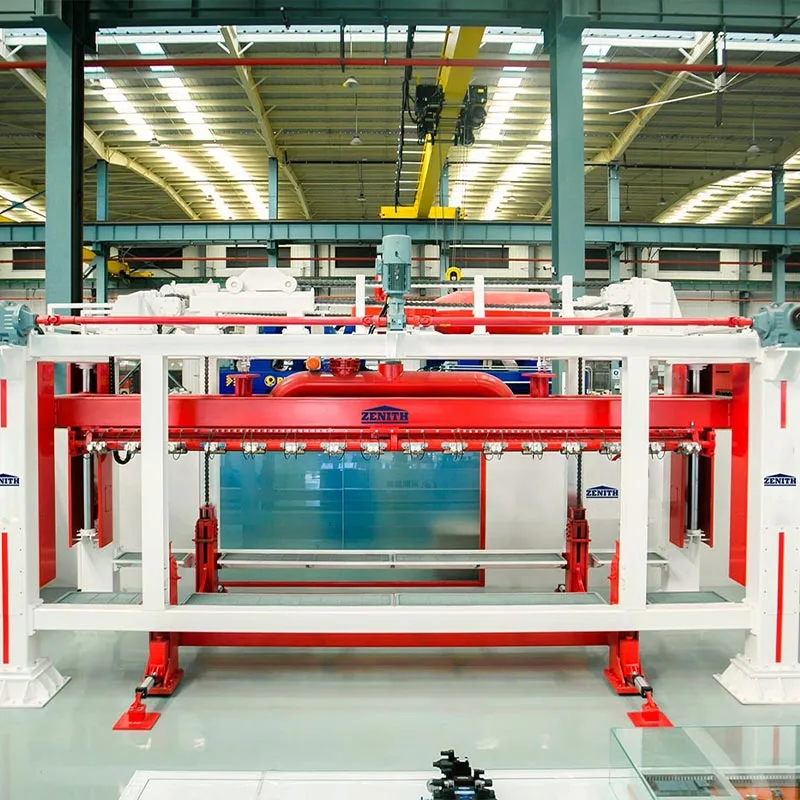
Rezanie zelených koláčov AAC na presné pláty a ich následné autoklávovanie si vyžaduje synchronizáciu naprieč viacerými osami. Akékoľvek nesprávne zarovnanie počas rezania spôsobuje vylamovanie hrán alebo rozmerové chyby, zatiaľ čo nesprávne vytvrdzovanie vedie k neúplnej tvorbe tobermoritu. PLC systémy koordinujú napätie rezacieho drôtu, rýchlosť rezacieho rámu a teplotné/tlakové rampy v autokláve. Naša továreň využíva PLC spoločnosti Zenith na riadenie strojov na rezanie drôtov s absolútnymi kódovačmi. PLC zaisťuje, že sa rezací rám pohybuje rýchlosťou 0,5-2 m/min v závislosti od hustoty koláča, čím sa zabráni lámaniu drôtu alebo ťahu povrchu. Súčasne PLC upravuje napätie drôtu pomocou pneumatických regulátorov s uzavretou slučkou, čím sa dosahuje tolerancia rezu ±1 mm na dĺžku a šírku plechu.
Počas autoklávovania PLC vykonáva preddefinovaný cyklus vytvrdzovania s viacerými fázami: predbežné vákuum, zahrievanie, konštantný tlak a chladenie. Monitoruje tlakové vysielače a termočlánky v reálnom čase a moduluje parné ventily tak, aby sledovali ideálnu rýchlosť stúpania. Ak tlak prekročí nastavenú hodnotu, PLC postupne otvorí výfukové ventily, aby sa zabránilo tepelnému šoku. Táto presná kontrola maximalizuje tvorbu kryštalických fáz CSH, čím zvyšuje pevnosť fólie na 4-6 MPa podľa noriem ASTM. Naša AAC Sheet Production Line Equipment zahŕňa aj bezpečnostné prepisy: ak sú niektoré dvere autoklávu odtesnené, PLC uzamkne cyklus a automaticky odvzdušní tlak. Údaje z každej šarže autoklávu sa uchovávajú na účely certifikácie a záruky.
Ďalšie výhody rezania a vytvrdzovania riadeného PLC:
Naša továreň zdokumentovala, že integrácia PLC znižuje počet nepodarkov pri rezaní z 5 % na menej ako 1 %. Okrem toho dôsledné vytvrdzovanie eliminuje mäkké miesta a praskliny, čím sa zvyšuje schopnosť držania nechtov a tepelná izolácia listu. Pre výrobcov, ktorí vyrábajú vystužené plechy AAC, PLC tiež riadi umiestnenie oceľových sieťových klietok pred odlievaním, čím zaisťuje, že po rezaní zostanú vycentrované. Bez takejto automatizácie ručná manipulácia často uvoľní výstuž, čo vedie k poruche konštrukcie. Preto sú PLC nevyhnutné na výrobu vysokokvalitných AAC plechov, ktoré spĺňajú požiadavky modernej konštrukcie. Zenith poskytuje úplné školenie o programovaní PLC a odstraňovaní problémov, čím umožňuje vášmu tímu udržiavať špičkový výkon.
Pri výbere AAC Sheet Production Line Equipment musia kupujúci vyhodnotiť kľúčové ukazovatele výkonnosti, ktoré priamo ovplyvňujú výstup, kvalitu a prevádzkové náklady. Nižšie je uvedená podrobná tabuľka špecifikácií systémov integrovaných s PLC Zenith na základe údajov z našich továrenských inštalácií po celom svete. Tieto parametre demonštrujú, ako riadenie PLC umožňuje presnú reguláciu každej výrobnej fázy.
| Parameter | Rozsah hodnôt | Funkcia riadenia PLC |
| Presnosť dávkovania (na komponent) | ±0,2 % až ±0,5 % | Váženie v uzavretej slučke s korekciou automatického tarovania |
| Rýchlosť miešania (variabilná) | 0-1500 ot./min | VFD riadené rýchlostné profily špecifické pre recept |
| Čas odlievania na formu | 45-90 sekúnd | Sekvenčná logika s kontrolami blokovania |
| Tolerancia rezu (dĺžka/šírka/výška) | ±1 mm až ±1,5 mm | Polohovanie serva a regulácia napätia drôtu |
| Rozsah tlaku v autokláve | 0,8-1,2 MPa | PID slučky s programovaním rampy/zosilnenia |
| Teplotný rozsah autoklávu | 180 °C - 200 °C | Viaczónová spätná väzba termočlánku |
| Čas cyklu (dávkovanie na hotový hárok) | 8-12 hodín (vrátane vytvrdzovania) | Plánovač výroby integrovaný v PLC |
| Spotreba energie na m³ | 35-45 kWh | Riadenie pary a motora podľa dopytu |
| Čas cyklu skenovania PLC | < 10 ms | Aktualizácia I/O v reálnom čase a spracovanie alarmov |
| Uchovávanie údajov | 5 rokov na miestnej SD karte | Záznam udalostí a zálohovanie receptov |
Naša továreň tieto parametre zdokonaľovala počas dvoch desaťročí a zabezpečila, že AAC Sheet Production Line Equipment spoločnosti Zenith poskytuje konzistentnú produkciu až 300 000 m³ ročne na linku. Schopnosť PLC zaznamenávať trendy a vytvárať správy o zmenách pomáha našim klientom spĺňať prísne certifikácie kvality, ako sú EN 12602 alebo ASTM C1693. Vzdialený prístup cez zabezpečenú sieť VPN navyše umožňuje tímu podpory spoločnosti Zenith okamžite diagnostikovať problémy, čím sa skráti stredný čas na opravu. Pri porovnávaní zariadení sa zamerajte na presnosť dávkovania a kontrolu vytvrdzovania – tie majú najväčší vplyv na pevnosť plechu a rozmerovú stabilitu. Vďaka automatizácii PLC dosahujú naši zákazníci doby návratnosti menej ako 18 mesiacov vďaka zníženým nákladom na odpad a prácu. Kontaktujte nás a zistite, ako možno tieto parametre prispôsobiť vašim surovinám a výrobným cieľom.
Systémy PLC sú nervovým centrom modernej výroby plechov AAC, ktoré transformujú každú fázu z dávkovania na autoklávovanie. Eliminujú ľudské chyby, poskytujú úpravy v reálnom čase a poskytujú bezkonkurenčnú konzistentnosť. Naša továreň sa integrovalaZenithPLC riešenia do AAC Sheet Production Line Equipment po celom svete, čím sa dosahujú vyššie výnosy a nižšie prevádzkové náklady. Kľúčové poznatky: dávkovanie riadené PLC zaisťuje presnosť ±0,2 %; miešanie a odlievanie sa prispôsobuje zmenám surovín; tolerancie rezu sa zmenšujú na ±1 mm; a autoklávové cykly sledujú ideálne profily tlaku a teploty. Vyššie uvedená tabuľka technických parametrov ukazuje merateľné výhody automatizácie. Prijatím zariadení poháňaných PLC výrobcovia znížia odpad až o 25 %, spotrebu energie o 12 % a zmetkovitosť o viac ako 80 %. V odvetví, kde marže závisia od efektívnosti, nie sú PLC luxusom, ale nevyhnutnosťou. Ak chcete zostať konkurencieschopní, investujte do inteligentných systémov, ktoré sa prispôsobia vašej firme.
Aká je najdôležitejšia výrobná fáza, v ktorej PLC zabraňujú defektom v listoch AAC?
Najkritickejšou fázou je dávkovanie surovín, pretože aj malé odchýlky v pomeroch vápna alebo cementu menia konečnú hustotu a pevnosť AAC. PLC používajú snímače zaťaženia a prietokomery na nastavenie každého komponentu v reálnom čase s typickou presnosťou ±0,2 %. Naša továreň zistila, že ručné dávkovanie spôsobilo, že 12 % listov neprešlo testami kompresie, zatiaľ čo dávkovanie PLC to znížilo pod 0,5 %. Bez presného dávkovania nemôže následné miešanie, rezanie a vytvrdzovanie kompenzovať chyby základu. Preto PLC systémy priamo riešia hlavnú príčinu mnohých problémov s kvalitou.
Môžu PLC systémy znížiť spotrebu energie pri autoklávovaní plechov AAC?
Áno, výrazne. PLC implementujú riadenie rampy/zosilnenia a moduláciu pary na základe dopytu, čím bránia plytvaniu energiou z prekročenia teploty alebo tlaku. V zariadení výrobnej linky AAC spoločnosti Zenith PLC znižuje spotrebu energie v autokláve o 12 – 15 % prispôsobením prietoku pary presnej rýchlosti absorpcie tepla koláčov. Okrem toho môže PLC plánovať cykly autoklávu počas hodín mimo špičky elektriny a rekuperovať teplo kondenzátu. Naši zákazníci uvádzajú úsporu viac ako 30 000 kWh ročne na jeden autokláv. Bez optimalizácie PLC vedie manuálne ovládanie ventilov často k tlakovým skokom a zbytočnému odvzdušňovaniu, čo zvyšuje účty za palivo až o 20 %.
Ako integrácia PLC zlepšuje efektivitu prechodu medzi rôznymi veľkosťami listov AAC?
Systémy PLC ukladajú viacero receptov na rezanie a automaticky premiestňujú rezacie drôty alebo rámy pomocou servopohonov. Namiesto manuálneho nastavovania 20+ rezacích drôtov (čo trvá 2-3 hodiny a prináša chyby), operátori jednoducho vyberú nové rozmery listu na HMI. PLC presunie každý drôt do naprogramovanej polohy do 5 minút s opakovateľnosťou ±0,2 mm. Naša továreň používa správu receptúr spoločnosti Zenith na spracovanie veľkostí od 600 x 2 000 mm do 1 200 x 6 000 mm. Táto agilita umožňuje výrobcom reagovať na zákazkové objednávky bez dlhých prestojov. Manuálne prepínanie naopak často vedie k chybným rezom a plytvaniu koláčmi počas skúšobných jázd.
Aké funkcie prediktívnej údržby ponúkajú PLC pre zariadenia AAC Sheet Production Line Equipment?
PLC nepretržite monitorujú vibrácie, odber prúdu, časy cyklov a teplotu na kľúčových komponentoch, ako sú mixéry, rezačky drôtu a dvere autoklávu. Keď je trend parametra mimo normálny rozsah (napr. prúd motora mixéra stúpne o 10 % nad základnú hodnotu), PLC vygeneruje výstrahu predtým, ako dôjde k poruche. Naša továreň má integrovaný diagnostický softvér Zenith, ktorý vypočítava zostávajúcu životnosť na rezanie drôtov a autoklávových tesnení. Tento prediktívny prístup znižuje neplánované zastávky o 70 % a predlžuje životnosť zariadenia o 25 %. Bez takýchto funkcií sa výrobcovia spoliehajú na reaktívnu údržbu, čo vedie k nákladným zastaveniam výroby a bezpečnostným rizikám.
Je možné vzdialené monitorovanie a riešenie problémov s linkami AAC riadenými PLC?
Absolútne. Moderné PLC obsahujú priemyselné ethernetové porty a zabezpečené funkcie VPN, čo umožňuje inžinierom spoločnosti Zenith vzdialene pristupovať k riadiacemu systému odkiaľkoľvek. Môžeme skontrolovať aktuálne údaje, upraviť parametre PID alebo nahrať nový firmvér bez toho, aby sme museli cestovať na miesto. Naša továreň podporuje vzdialenú diagnostiku pre 90 % bežných problémov, čím sa priemerný čas opravy skracuje zo 48 hodín na 4 hodiny. PLC tiež odosiela automatické e-mailové alebo SMS upozornenia na alarmy, ako je nízky tlak alebo odchýlka šarže. Toto pripojenie zaisťuje minimálne prestoje a odbornú podporu na dosah ruky. Pre závody vo vzdialených lokalitách je vzdialený prístup prelomom hry na udržanie vysokej doby prevádzkyschopnosti.
Urobte ďalší krok smerom k plne automatizovanej, vysoko efektívnej výrobe. Zariadenie na výrobu hárkov AAC od spoločnosti Zenith integrované do PLC pomohlo viac ako 200 továrňam na celom svete znížiť odpad, znížiť náklady na energiu a vyrábať vynikajúce hárky.Kontaktujte náš inžiniersky tím ešte dnesza bezplatnú konzultáciu a prispôsobenú analýzu návratnosti investícií. Ukážeme vám, ako sa odbornosť našej továrne môže stať vašou konkurenčnou výhodou.