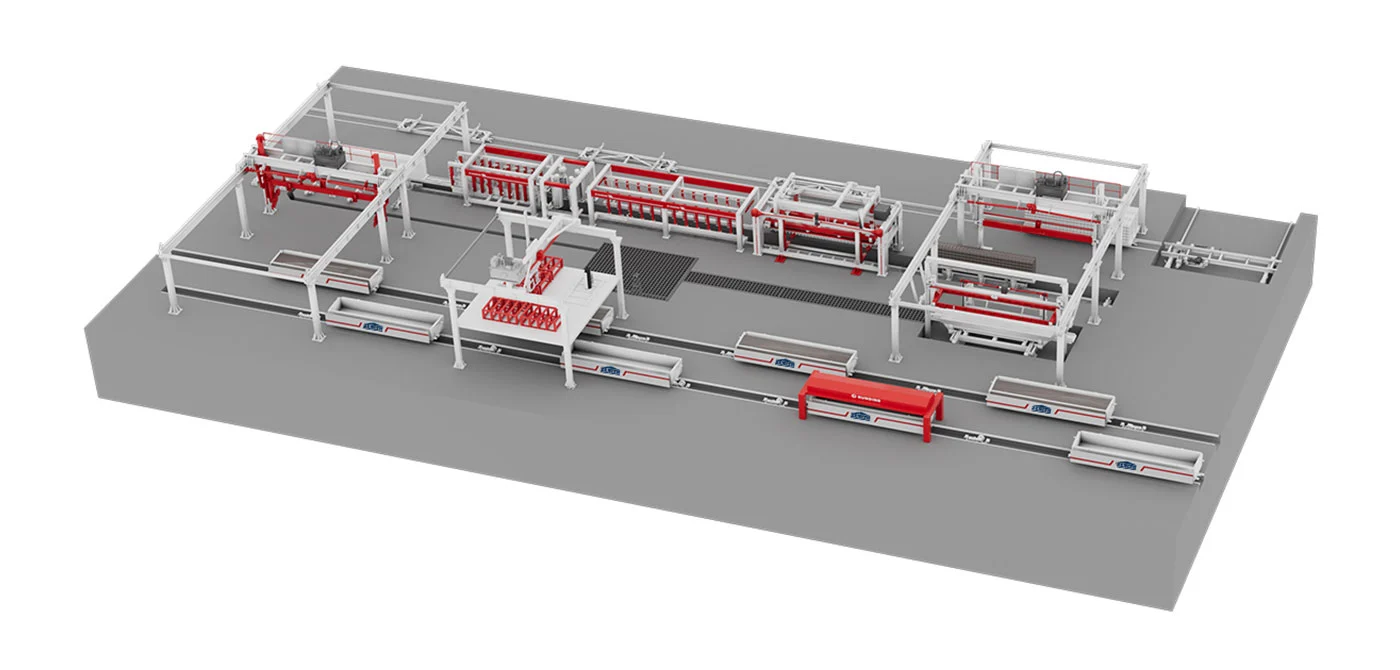
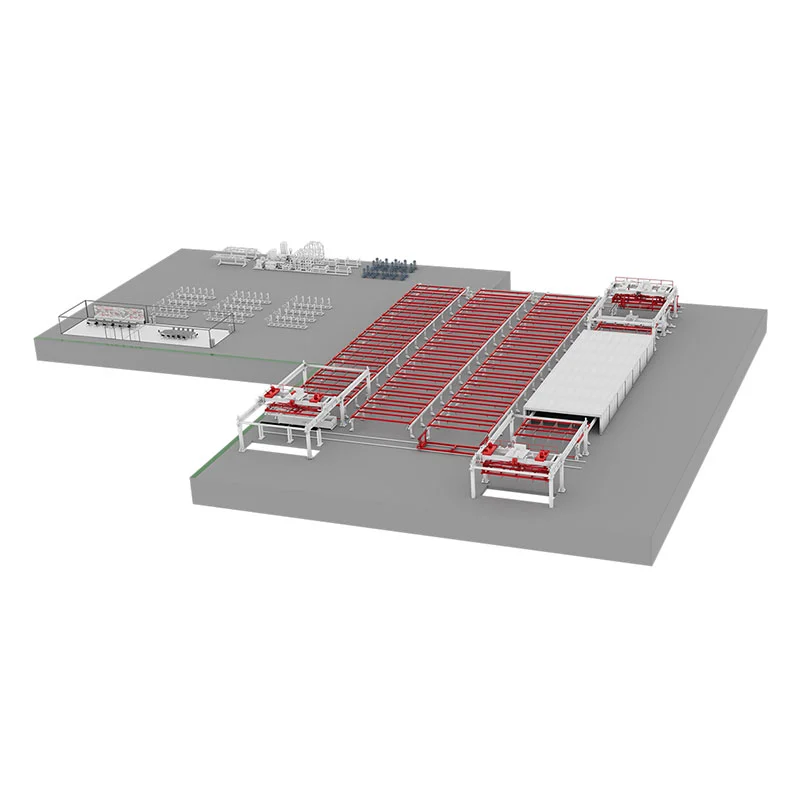
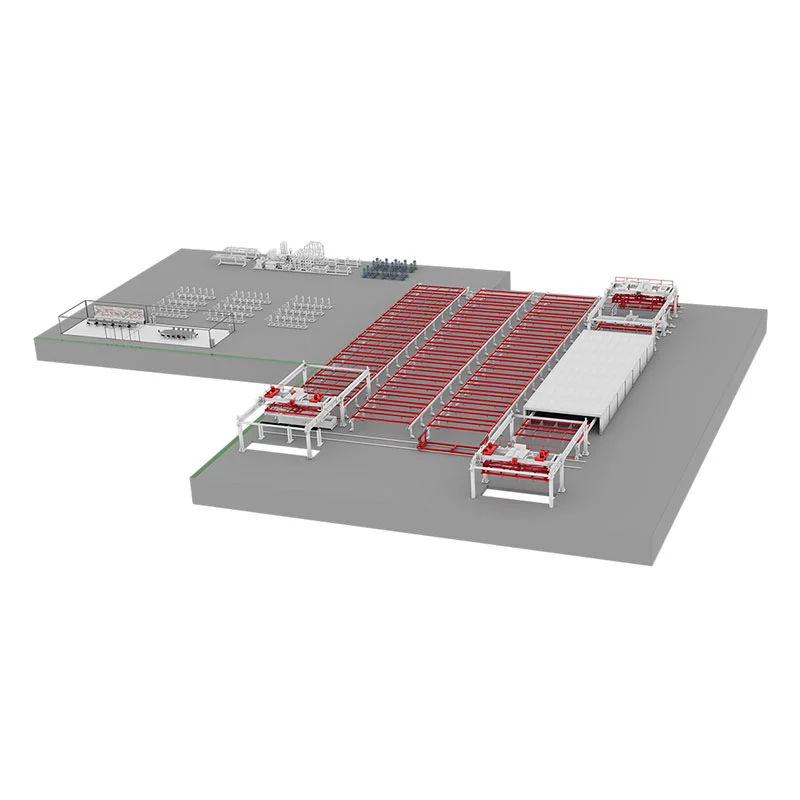
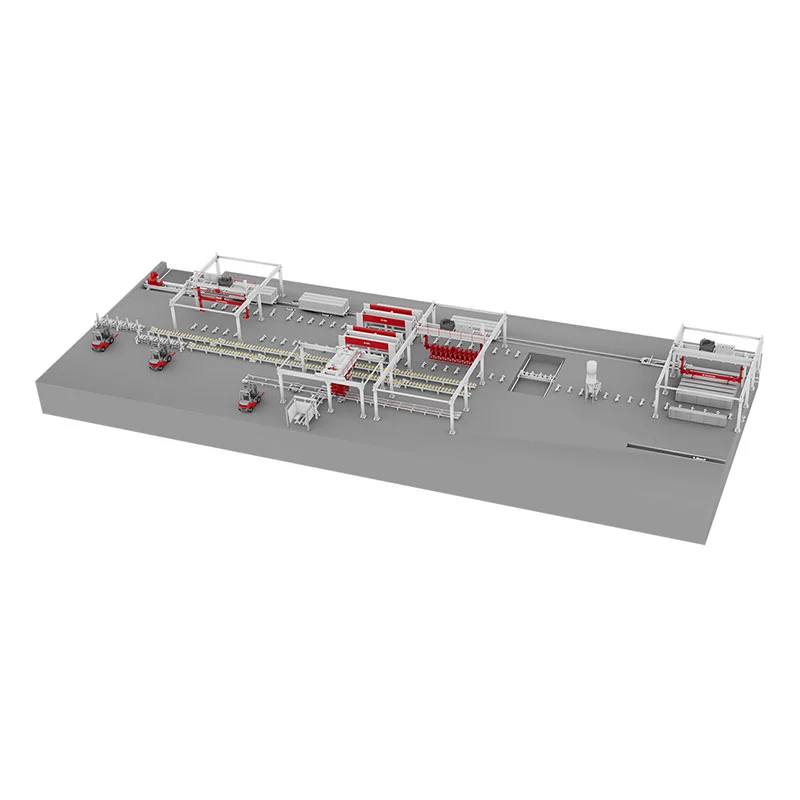
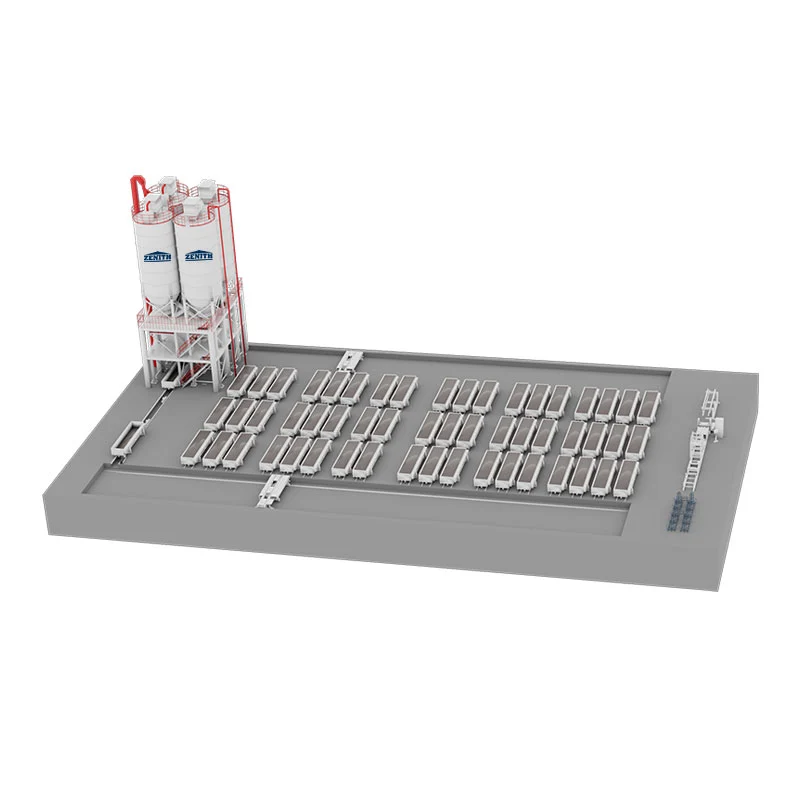
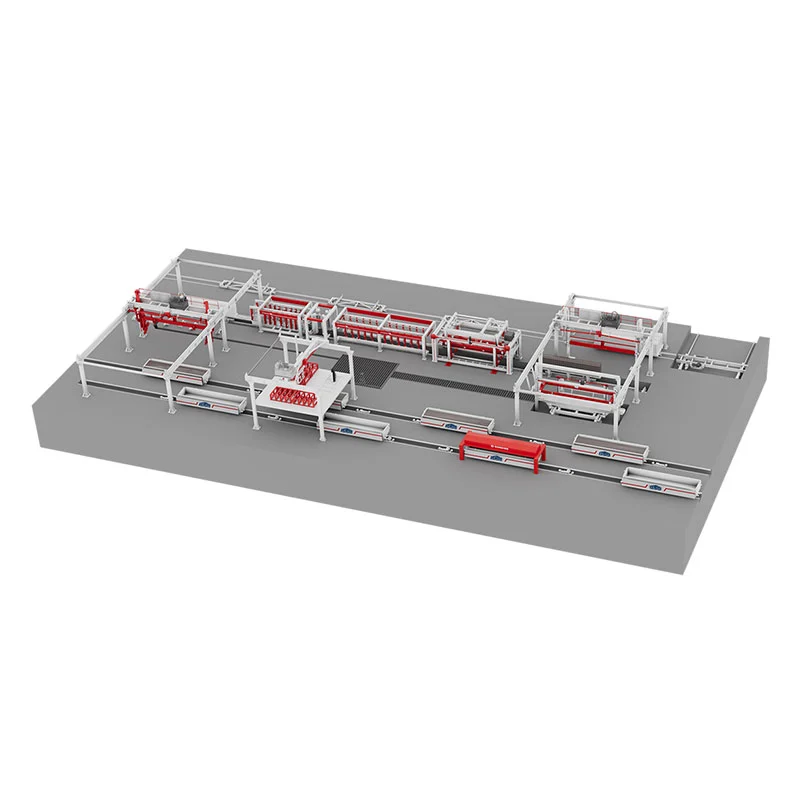
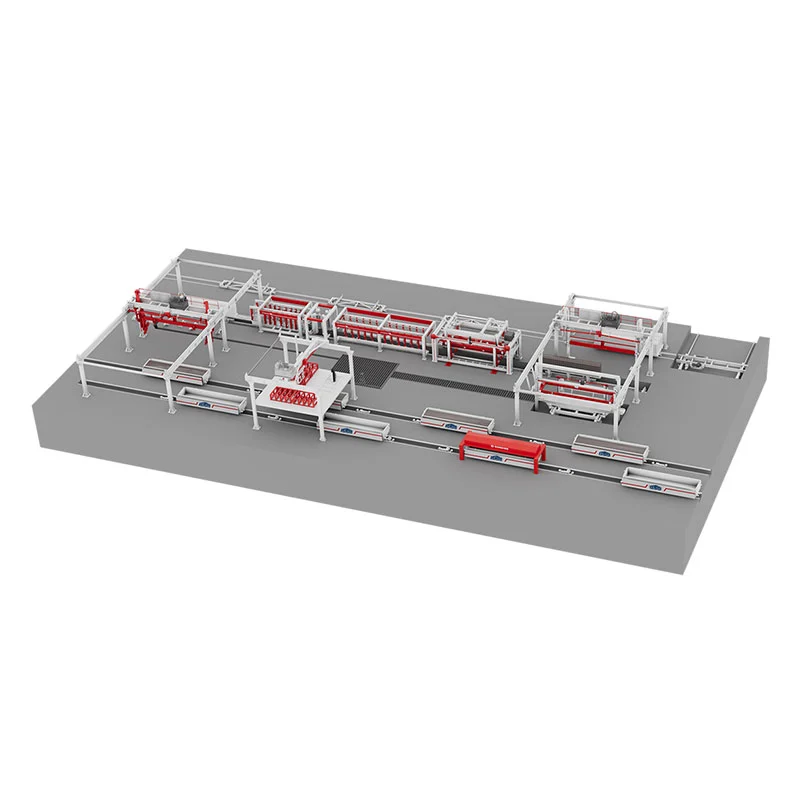
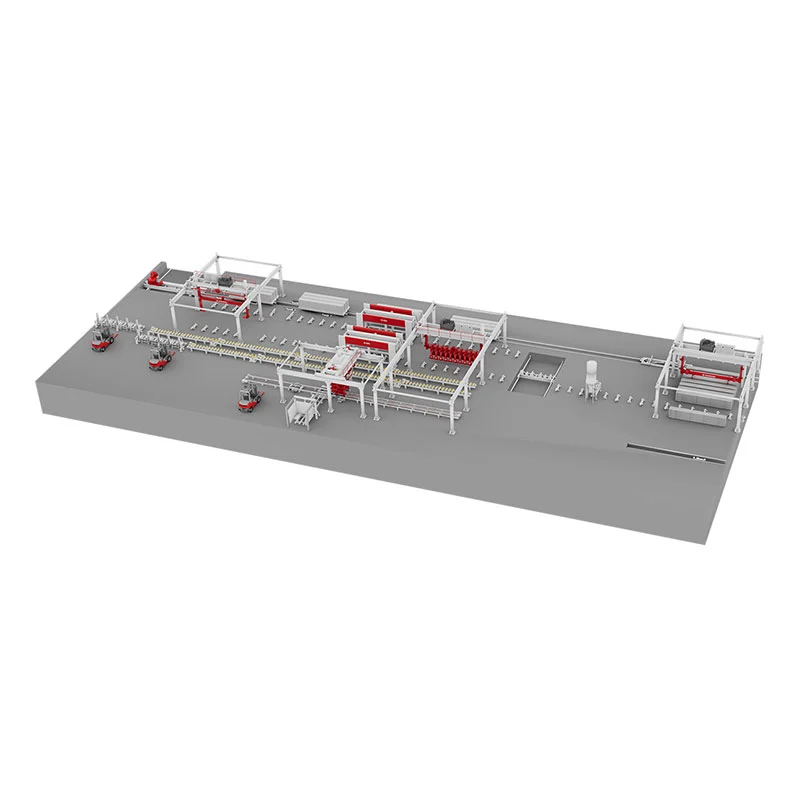
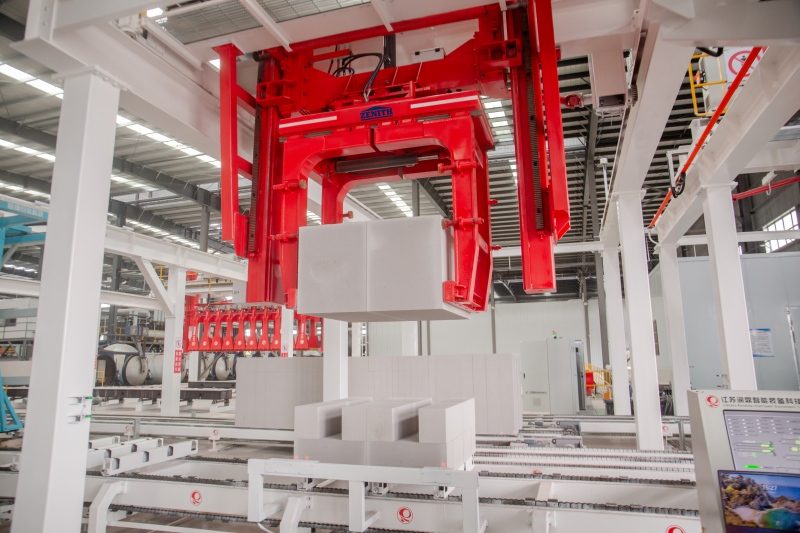
Blokové stroje AAC sú špecializované zariadenia na výrobu pórobetónových blokov a ZENITH môže byť vašim dodávateľom týchto strojov. Pomocou popolčeka (po rozomletí), vápna, cementu a sadry ako surovín vyrábajú porézne ľahké bloky procesmi, ako je mletie surovín, dávkovanie a miešanie, odlievanie do foriem, statické kyslíkové penenie, rezanie blokov a autoklávovanie.
Blokové stroje AAC zahŕňajú základné komponenty dávkovacieho systému, odlievacieho stroja, rezacieho stroja a autoklávu. Na demontáž a presun blokov sa používa sklopný kladkostroj s presnosťou rezu až jeden milimeter. Výrobná linka môže spracovávať priemyselný odpad, ako je stavebný odpadový betón a uhoľný hlušina, dosahovať využitie zdrojov prostredníctvom drvenia, preosievania, vibračného zhutňovania formovacej skrine a autoklávovania. Odpad z rezania sa po zmiešaní s vodou recykluje a odpad z autoklávu sa rozdrví a znovu použije. Ročná výrobná kapacita je 50 000-300 000 metrov kubických.
Spracovanie a údržba zariadení
Fáza spracovania surovín
1. Kontrola kvality surovín
Vápno: Efektívny obsah oxidu vápenatého ≥ 65 %, teplota trávenia > 65 ℃, doba trávenia 10-30 minút (vyhnite sa podpálenému alebo prepálenému vápnu).
Popolček: Jemnosť musí prejsť cez sito so štvorcovými otvormi 0,08 mm (zvyšok po site ≤ 20 %), strata žíhaním < 8 %.
Priemyselný odpad (uhoľná hlušina/stavebný odpad): Po drvení veľkosť častíc ≤ 10 mm, obsah ihličkovitých a vločkovitých častíc ≤ 15 %.
2. Prevádzka zariadenia na predúpravu
Drvič: Pravidelne kontrolujte opotrebovanie dosky čeľustí (napr. typ PE250×400, otáčky vretena 310 ot./min.), aby ste zabránili vniknutiu kovových nečistôt.
Guľový mlyn: Ovládajte pomer materiálu, gule a vody (1:1,5:0,4), vyčistite sito každú zmenu.
Kľúčové ovládacie prvky pre rezanie a údržbu stroja
1. Špecifikácie rezania predvalkov
Pevnosť v reze: Pevnosť predvalkov v tlaku musí pred rezaním dosiahnuť 0,05-0,07 MPa (žiadne vtlačenie pri miernom stlačení prstom).
Údržba rezacieho stroja: Denne kontrolujte napnutie lanka (pneumatický napínací tlak 0,4-0,6 MPa), opotrebované lanko ihneď vymeňte.
2. Autoklávovanie
Rýchlosť zvýšenia/zníženia tlaku: ≤0,05 MPa/min (aby sa zabránilo praskaniu bloku).
Parametre vytvrdzovania: Udržujte konštantný tlak 1,2-1,5 MPa počas 6-8 hodín, teplotu 180-200℃.
Tesnenie dvierok autoklávu: Pred každým vstupom do autoklávu skontrolujte gumový tesniaci krúžok a pravidelne nanášajte mazivo pri vysokej teplote.
Blízkosť k zákazníkovi je jednou z našich silných stránok. Kedykoľvek nás potrebujete, môžete sa na nás spoľahnúť. Robíme všetko, čo je v našich silách, aby sme vám boli k dispozícii na celom svete a mohli čo najrýchlejšie reagovať, keď na tom záleží.
Odoslaním kontaktného formulára súhlasíte s tým, že vaše údaje môžu byť použité na spracovanie vašej žiadosti (ďalšie informácie a oznámenia o odvolaní nájdete vo vyhlásení o ochrane údajov).
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov